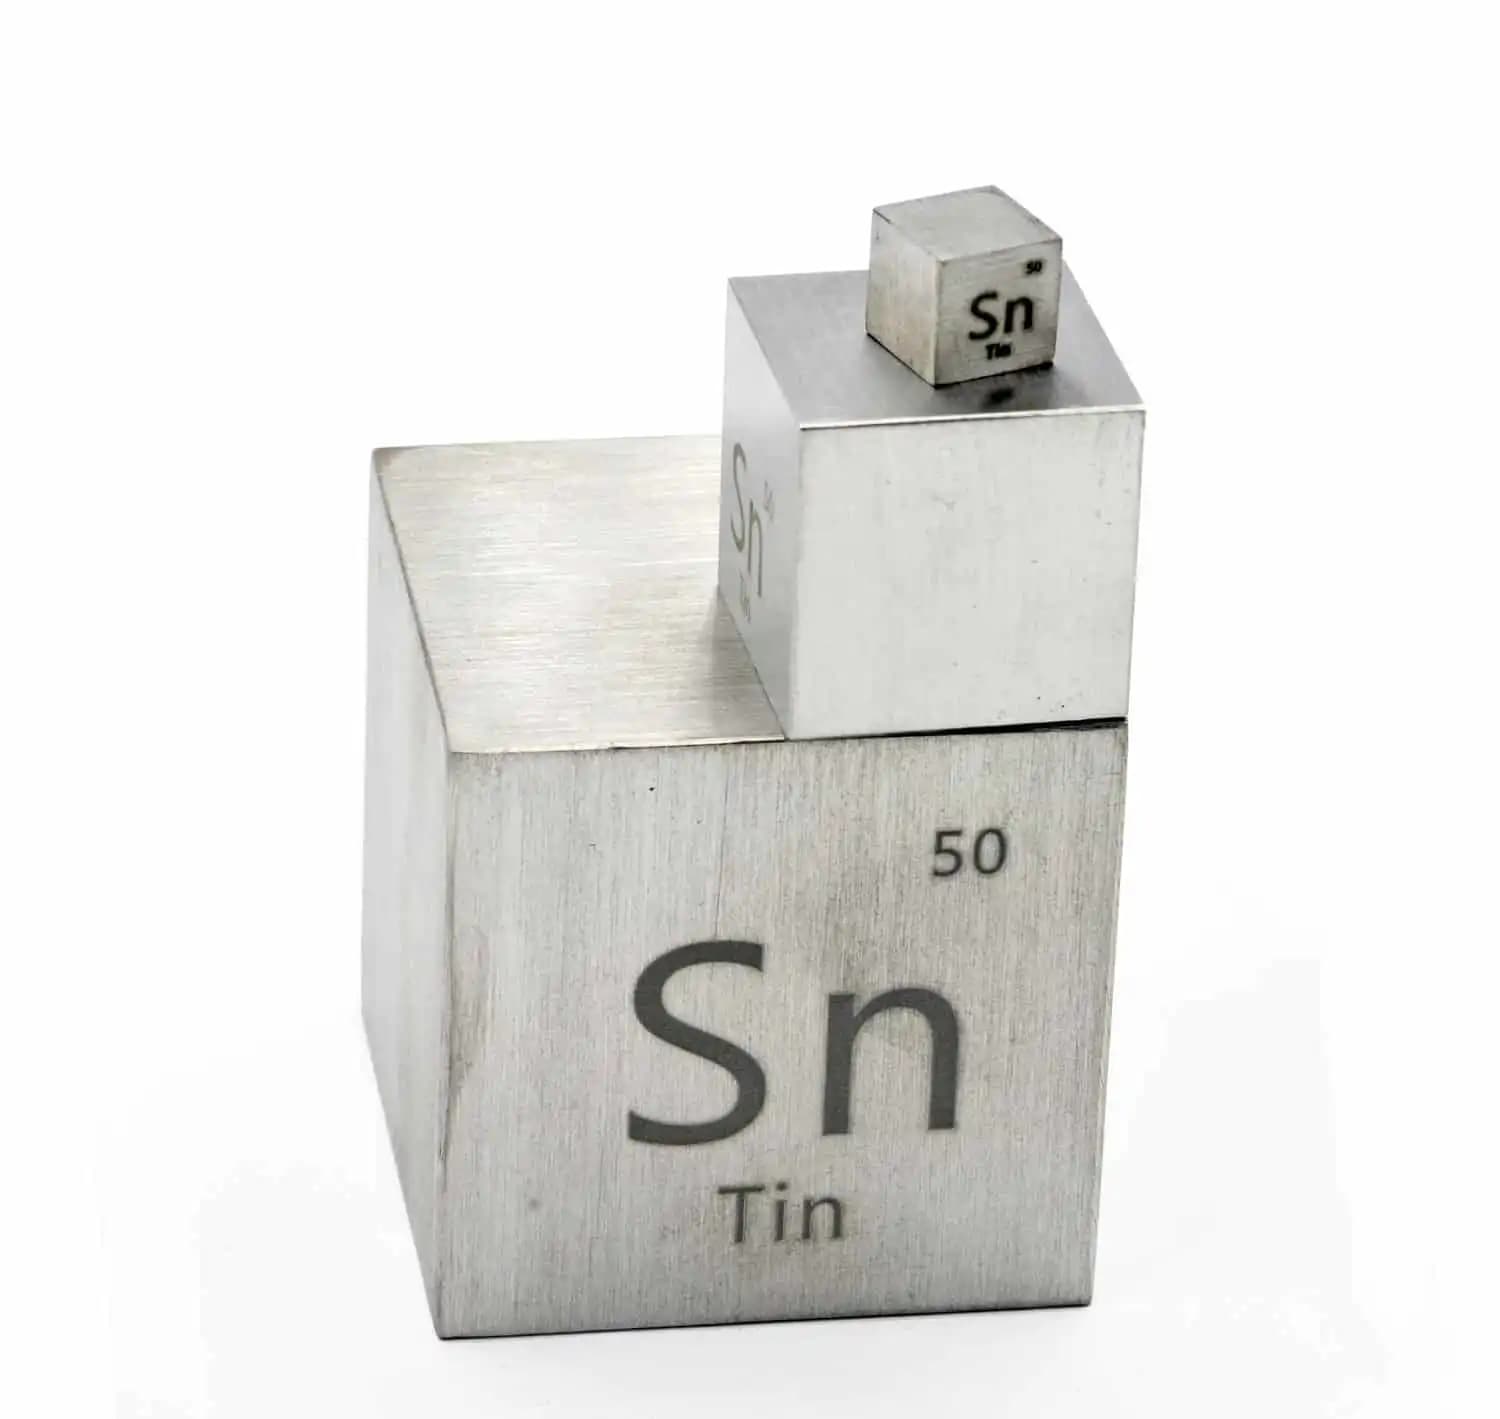
یک ترمینال برنجی را تصور کنید که چند ماه در انبار مونده و لحیم کاریش بد شده. یا کانکتوری که در محیط مرطوب زنگ زده و تماس الکتریکیش ضعیف شده. این مشکل ها با یک لایه نازک قلع که ضخامتش از موی انسان هم کمتره، قابل پیشگیریه. به این فرایند آبکاری قلع می گن و در صنایع الکترونیک، خودروسازی و بسته بندی مواد غذایی کاربرد زیادی داره.
در این مقاله می بینید آبکاری قلع چیه، چه روش هایی داره، مراحل کارش چطوره، چه مشکل هایی (مثل ویسکر قلع) باید بشناسید و موقع انتخاب شرکت آبکاری چه سوال هایی بپرسید. در آخر هم شرکت کاوشگران پایامحور تلاش در قم را به عنوان یکی از ارائه دهندگان این خدمت معرفی می کنیم.
آبکاری قلع چیه؟
آبکاری قلع یعنی نشاندن یک لایه نازک قلع روی سطح فلز دیگه، معمولا فولاد، مس یا برنج. روش رایج، آبکاری الکتریکی (الکترولیتی) است: قطعه داخل محلولی که یون قلع داره قرار می گیره و با عبور جریان برق، قلع روی سطح می شینه. ضخامت لایه بسته به کاربرد، از چند میکرون تا حدود بیست میکرون است.
قلع فلزی نرم و کم سمیه و نقطه ذوبش حدود ۲۳۲ درجه سانتی گراده. همین ویژگی ها باعث شده برای لحیم کاری، اتصال های الکتریکی و تماس با مواد غذایی انتخاب مناسبی باشه.
آبکاری قلع چه مزایایی داره؟
قابلیت لحیم خوب: سطح قلع راحت لحیم می شه. برای قطعات الکترونیکی مهم ترین مزیته.
محافظت در برابر اکسید شدن: روی مس و برنج از اکسید شدن و تیره شدن سطح جلوگیری می کنه.
مقاومت خوردگی در محیط معمولی: در محیط های عادی لایه محافظ مناسبی می سازه.
کم سمی بودن: برای تماس با مواد غذایی مثل قوطی های حلبی استفاده می شه. مطابقت نهایی با مقررات هر کشور باید بررسی بشه.
شکل پذیری: لایه قلع نرمه و موقع خم کردن یا پرس قطعه کمتر ترک می خوره.
هدایت الکتریکی مناسب: برای ترمینال و کانکتور مناسبه.
محدودیت ها را هم بدونید. روی فولاد، قلع نسبت به فولاد «نجیب تر» است. اگه لایه حفره یا خراش داشته باشه، فولاد زیر آن سریع تر زنگ می زنه. برای همین ضخامت کافی یا لایه زیرین (مثل مس یا نیکل) اهمیت داره. قلع هم برای دمای بالا مناسب نیست، چون نقطه ذوبش پایینه.
روش های آبکاری قلع کدوم ها هستن؟
۱. آبکاری قلع الکترولیتی
رایج ترین روشه و با جریان برق انجام می شه. به دو نوع محلول تقسیم می شه. محلول های اسیدی (مثل سولفات یا متان سولفونیک اسید) سرعت بالایی دارن و برای تولید انبوه استفاده می شن. محلول های قلیایی (استانات) پوشش دهی خوبی در گوشه ها دارن ولی معمولا کندترن. انتخاب محلول به نوع قطعه، ضخامت و استاندارد مورد نیاز بستگی داره.
۲. روش های اجرا: رک و بشکه ای
آبکاری رک (Rack): قطعه روی قاب نصب می شه. برای قطعات بزرگ، حساس یا با شکل پیچیده مناسبه.
آبکاری بشکه ای (Barrel): قطعات کوچک و زیاد، مثل پیچ، ترمینال و کانکتور، داخل بشکه گردان قرار می گیرن. ارزون تر و سریع تره ولی برای قطعات ظریف یا حساس به خراش مناسب نیست.
۳. قلع داغ (Hot-Dip)
قطعه داخل قلع مذاب فرو می ره و لایه ضخیم تری می گیره. ضخامت کنترل دقیقی ندارد و برای قطعات الکترونیکی ظریف معمولا مناسب نیست.
۴. قلع غوطه ای و بدون برق (Immersion)
در این روش بدون جریان برق، لایه نازکی از قلع روی مس می شینه. برای برد مدار چاپی (PCB) کاربرد داره و استاندارد جداگانه ای مثل IPC-4554 برای آن وجود داره.
قلع براق یا مات؟
قلع براق ظاهر زیباتری داره ولی به دلیل افزودنی های آلی، قابلیت لحیم و مقاومت آن در ماندگاری کمتره. قلع مات (Matte) در صنایع الکترونیک ترجیح داده می شه، چون تنش داخلی کمتری داره و خطر ویسکر هم کمتره. انتخاب باید با توجه به کاربرد و خواسته مشتری باشه.
مراحل آبکاری قلع چطوره؟
آماده سازی سطح: چربی گیری، شست وشو و اسید شویی. بیشتر عیب های چسبندگی از همین مرحله شروع می شه.
لایه زیرین (در صورت نیاز): روی فولاد یا برنج، گاهی لایه مس یا نیکل می نشونن تا چسبندگی بهتر بشه و نفوذ فلزها به هم کم بشه.
آبکاری قلع: قطعه در حمام قلع با جریان و زمان مشخص قرار می گیره. کنترل ترکیب حمام، دما و چگالی جریان مهمه.
شست وشو و خشک کردن: برای جلوگیری از لکه و خوردگی.
پس پردازش: بسته به نیاز، ذوب مجدد (Reflow)، عملیات گرمایی یا پوشش ضد تیرگی.
بازرسی نهایی: ضخامت، ظاهر، چسبندگی و در صورت نیاز آزمون خوردگی و قابلیت لحیم.
آبکاری قلع در چه صنایعی کاربرد داره؟
الکترونیک: ترمینال، کانکتور، پایه قطعات و برد مدار.
خودروسازی: ترمینال، اتصال های برقی، فیوز و بعضی قطعات سیم کشی.
بسته بندی مواد غذایی: حلبی (فولاد با پوشش قلع) برای قوطی کنسرو.
برق و تجهیزات صنعتی: باس بار، شین و اتصال های مسی.
لوازم خانگی و قطعات عمومی: برای حفاظت و ظاهر.
برای هر صنعتی، استانداردها و نیازها فرق داره. مثلا در صنایع حساس مثل پزشکی و هوافضا، معمولا مشتری استاندارد و گزارش آزمون مشخصی می خواد. این الزام ها را باید قبل از سفارش با آبکار هماهنگ کنید.
ویسکر قلع چیه و چرا مهمه؟
ویسکر قلع (Tin Whisker) رشته های نازک و بلند فلزیه که گاهی از سطح قلع رشد می کنن. در مدارهای الکترونیکی با فاصله کم می تونن باعث اتصال کوتاه بشن. این پدیده در قلع خالص شناخته شده است و عوامل زیادی مثل تنش داخلی، ضخامت، جنس زیرلایه و شرایط محیطی در آن نقش دارن.
روش های کاهش خطر شامل استفاده از قلع مات، ضخامت مناسب، لایه زیرین مثل نیکل، ذوب مجدد پوشش و کنترل فرایند است. اگه قطعه برای الکترونیک حساس یا مصارف طولانی مدت می خواد، این موضوع را با آبکار در میان بذارید و درباره روش پیشگیری بپرسید.
کنترل کیفیت آبکاری قلع چه کارهایی داره؟
چند آزمون رایج و استاندارد مرتبط:
ضخامت: با دستگاه فلورسانس اشعه ایکس (XRF) یا روش کولومتری. استانداردهایی مثل ISO 3497 و ISO 2177 در این زمینه کاربرد دارن.
چسبندگی: آزمون هایی مثل خمش، خراش یا نوار چسب. ISO 2819 روش های ارزیابی چسبندگی را مرور می کنه.
مقاومت خوردگی: آزمون مه نمکی بر اساس ASTM B117. توجه کنید این آزمون مقایسه ای است و عدد آن تضمین عمر واقعی در محیط نیست.
قابلیت لحیم: برای قطعات الکترونیکی، بررسی تر شدن لحیم روی سطح.
ظاهر و بررسی سطح: یکنواختی، نبود لکه، تاول و سوختگی.
برای مشخصات خود پوشش قلع، ASTM B545 و ISO 2093 دو استاندارد شناخته شده درباره پوشش های قلع الکترودپوزیت هستن. به جای اینکه فقط اسم استاندارد بشنوید، گزارش آزمون و مشخصات سفارشتون را کتبی بگیرید.
موقع انتخاب شرکت آبکاری چه سوال هایی بپرسیم؟
چه نوع آبکاری و روشی (رک یا بشکه ای) برای قطعه من مناسبه؟
ضخامت و تلورانس آن چقدره و چطور اندازه گیری می شه؟
گزارش آزمون یا گواهی کیفیت می دن؟ بر اساس چه استانداردی؟
قبل از سفارش نمونه می تونن آماده کنن و شرایطش چیه؟
ظرفیت تولید و زمان تحویل چقدره؟
پیش از انتشار نتیجه، خطر ویسکر و مشکل لحیم را بررسی می کنن؟
وضعیت تصفیه فاضلاب و رعایت قوانین محیط زیست چطوره؟ آبکاری پساب فلزی داره و رعایت مقررات مهمه.
سابقه و نمونه کار مشابه دارن؟
قبل از قرارداد، مشخصات را روی کاغذ بیارید: جنس، ضخامت، روش، استاندارد، تعداد، تلورانس و شرایط پذیرش. دو طرف باید بدونن چه چیزی تحویل می شه.
شرکت کاوشگران پایامحور تلاش چه خدماتی ارائه می ده؟
شرکت کاوشگران پایامحور تلاش یکی از فعالان آبکاری در قم است. طبق اعلام شرکت، خدمات آن شامل آبکاری قلع الکترولیتی، آبکاری قلع بشکه ای برای قطعات کوچک، آبکاری رک برای قطعات حساس و آبکاری غوطه وری داغ است و قطعات صنایع مختلف مثل الکترونیک و خودروسازی را پوشش می ده. کارخانه شرکت در قم، شهرک شکوهیه، خیابان سنبل، خیابان یاس، قطعه P56 قرار داره.
اگه قطعه ای برای آبکاری قلع دارید، پیشنهاد ما اینه که مشخصات دقیق (جنس، ابعاد، ضخامت مورد نظر، استاندارد و تعداد) را آماده کنید و از شرکت درباره روش مناسب، نمونه اولیه و گزارش آزمون سوال کنید. اطلاعات شرکت را می تونید از صفحه شرکت در بیزی لوک یا وب سایت رسمی ببینید.
اشتباه های رایج در سفارش آبکاری قلع کدوم ها هستن؟
مشخص نکردن ضخامت و استاندارد در سفارش.
انتخاب روش بر اساس قیمت، بدون توجه به نوع قطعه.
آبکاری قطعه ای که سطحش چرب، زنگ زده یا ناصاف تحویل داده شده.
نادیده گرفتن لایه زیرین برای فولاد یا برنج.
اتکا به یک آزمون و ندیدن کل تصویر کیفیت.
بی توجهی به نگهداری و بسته بندی بعد از آبکاری. رطوبت و لمس با دست باعث لک و افت لحیم می شه.
نخواستن گزارش یا نمونه قبل از تولید انبوه.
نتیجه گیری
آبکاری قلع روشی ساده و پرکاربرد برای بهتر شدن لحیم، محافظت از سطح و بالا بردن کیفیت قطعاته. ولی نتیجه خوب فقط از اسم فرایند نمیاد. به جنس قطعه، آماده سازی، روش، ضخامت، کنترل فرایند و مشخصات سفارش بستگی داره. با دانستن مفهوم هایی مثل ویسکر قلع، لایه زیرین و روش های آزمون، می تونید با آبکار گفتگوی دقیق تری داشته باشید و نتیجه قابل اعتمادتری بگیرید.
اگه صاحب یک کسب و کار صنعتی یا خدماتی هستید و می خواید بهتر دیده بشید، درباره راه های معرفی خدمات صنعتی در مقاله تبلیغات خدمات صنعتی و کارخانهها بخونید. برای ثبت اطلاعات کسب و کار هم ثبت مشاغل ایرانی در گوگل را ببینید. برای مشاوره درباره معرفی کسب و کارتون از بخش تماس با ما در ارتباط باشید.